
Sistem kontrol
PLC (Programmable Logic Controller) adalah: cara kerja, jenis, dan fungsinya
PLC membaca input, menjalankan logika dalam siklus scan, dan menggerakkan output. Cara kerja scan, isi panel PLC, bahasa pemrograman, dan jenis utamanya.
- Topik
- Sistem kontrol
- Diperbarui
- 13 November 2026
- Waktu baca
- 6 menit
- Bagian
- 7
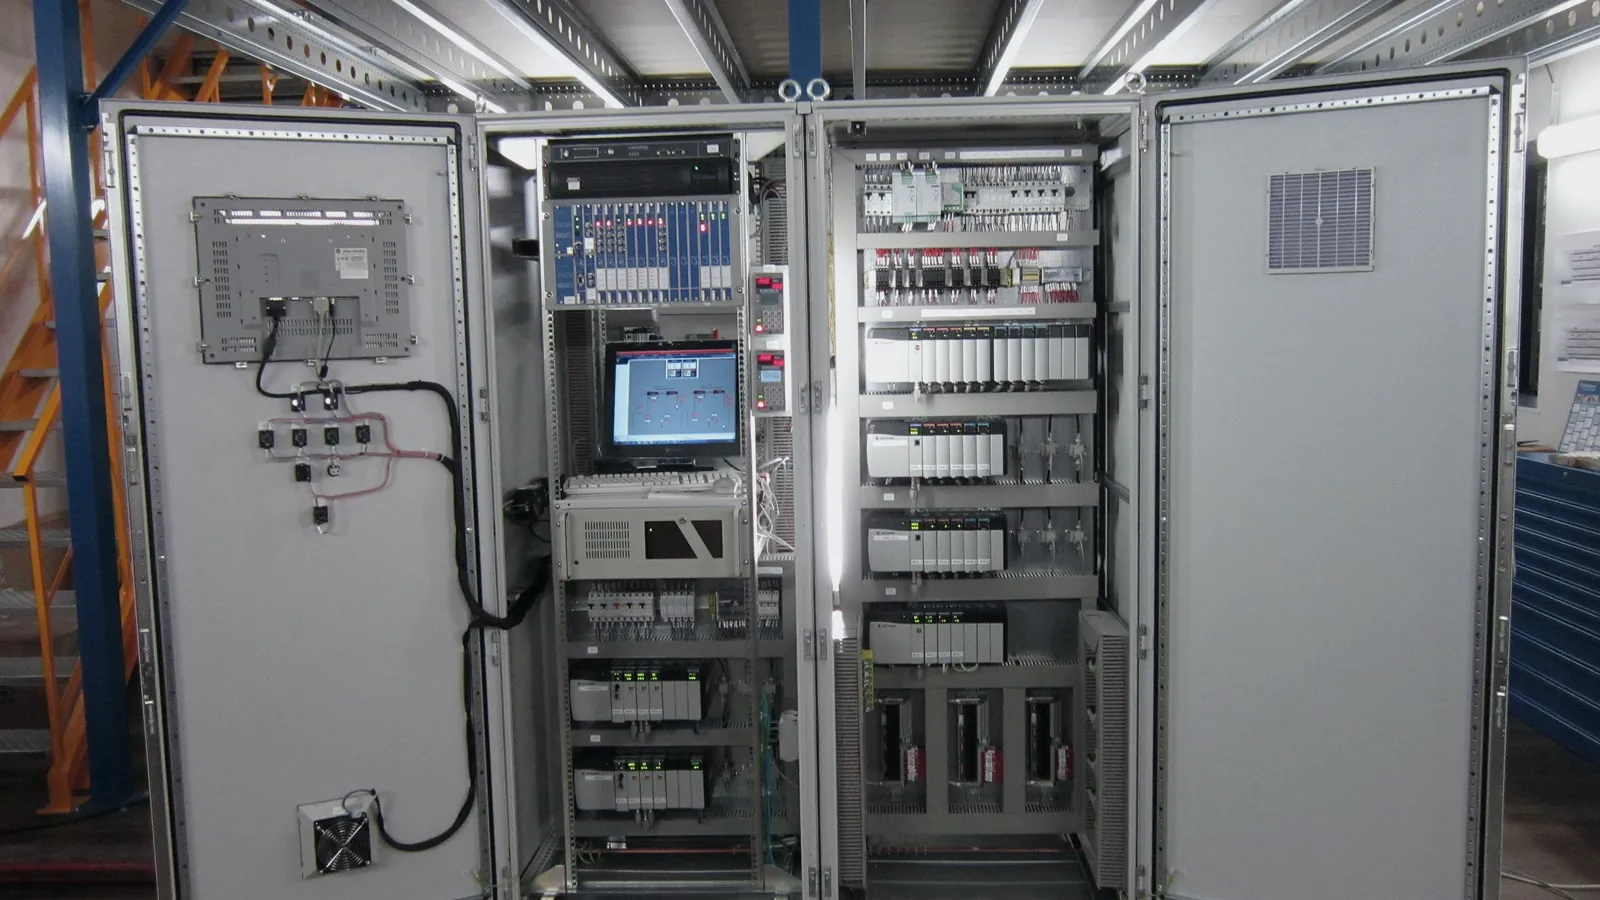
PLC (programmable logic controller) adalah komputer industri yang membaca input dari sensor dan tombol, menjalankan program logika dalam siklus scan berulang, lalu menggerakkan output seperti motor, valve, dan alarm.
PLC adalah lapisan kontrol di sebagian besar sistem otomasi industri. Posisinya di bawah sistem pengawasan seperti SCADA yang mengumpulkan data dari banyak pengendali, dan di atas instrumen lapangan yang dibacanya. Panduan ini membahas fungsi PLC, cara kerja siklus scan, isi panel PLC, bahasa pemrogramannya, jenis-jenis PLC, dan contoh pemakaiannya di terminal dan plant.
Fungsi
Fungsi PLC dalam sistem otomasi industri
PLC menggantikan lemari berisi relay dan timer yang dulu dipakai untuk menyalakan dan mematikan mesin. Logika yang dulu dirangkai dengan kabel kini berada di dalam program yang bisa diubah, disalin, dan diperiksa.
Di plant, PLC mengerjakan lima jenis tugas. Menjalankan urutan (sequence), misalnya pompa baru boleh start setelah valve hisapnya terbuka. Menegakkan interlock, yaitu memblokir tindakan saat kondisi tidak aman. Menjalankan loop kontrol kontinu, misalnya menjaga tekanan lewat VSD. Menghitung dan mencatat waktu kejadian seperti jam operasi pompa. Terakhir, bertukar data dengan SCADA, panel HMI, dan pengendali lain.
PLC dibuat untuk panel, bukan untuk kantor. PLC tahan panas, getaran, dan gangguan listrik; modul I/O-nya menerima sinyal industri seperti kontak 24 VDC dan loop 4-20 mA; dan PLC kembali ke kondisi yang sudah ditentukan setelah listrik padam. Sifat-sifat inilah, bukan kecepatan komputasinya, yang membuat plant memercayakan peralatannya kepada PLC.
Siklus scan
Cara kerja PLC: siklus scan
PLC bekerja dalam putaran yang tidak pernah berhenti. PLC mengambil potret seluruh input, menjalankan program dari atas ke bawah, baru kemudian memperbarui output.
Waktu untuk satu putaran disebut waktu scan (scan time). Sinyal yang lebih singkat dari satu scan bisa terlewat, kecuali masuk ke input cepat atau input interrupt. Program yang panjang, komunikasi yang padat, dan perhitungan rumit membuat scan makin lama; ini salah satu alasan logika pompa dan VSD kadang dipindahkan ke pengendali tersendiri.
Watchdog timer memeriksa apakah setiap scan selesai tepat waktu. Jika tidak, CPU berhenti dan output kembali ke kondisi aman yang sudah dikonfigurasi. Perilaku ini memang dirancang, dan karena itu lampu fault CPU di plant yang sedang berjalan harus diselidiki dulu sebelum ada yang menekan restart.
Baca input
Semua status input disalin ke input image di memori.
Jalankan program
Logika dijalankan berdasarkan potret tersebut, dari atas ke bawah.
Tulis output
Hasilnya disalin ke modul output sekaligus.
Komunikasi dan diagnostik
Permintaan dari SCADA atau HMI dilayani dan diagnostik internal dijalankan.
Perangkat keras
Isi panel PLC
Panel PLC adalah lemari yang berisi pengendali dan semua perangkat yang dibutuhkannya untuk berkomunikasi dengan lapangan. Memahami tiap bagiannya memudahkan pengadaan maupun troubleshooting.
Di lapangan, istilah panel PLC sering dipakai untuk seluruh lemari, termasuk MCB, power supply 24 VDC, dan terminal kabel lapangan. Saat menyusun daftar spare part, pisahkan item yang spesifik merek (CPU, modul I/O, modul komunikasi) dari item umum (relay, sekering, terminal), karena waktu pengadaannya jauh berbeda.
CPU menjalankan program dan menyimpan memori. Modul input mengubah sinyal lapangan menjadi nilai, modul output menyalakan kontaktor, solenoid, dan lampu, sedangkan modul analog menangani pengukuran seperti tekanan atau level. Modul komunikasi menghubungkan PLC ke Ethernet, jaringan serial, dan remote I/O. Catu daya mengaliri rak, sementara terminal block, sekering, dan relay perantara (interposing relay) berada di antara modul dan kabel lapangan.
Contohnya di PT Bio Farma Bandung: SCADA kelistrikan berjalan di atas PLC master ABB AC500, masing-masing dengan CPU PM573 dan modul komunikasi CM597, yang membaca power meter lewat RS-485. Lihat troubleshooting PLC ABB di Bio Farma. Panel yang kritis juga butuh catu daya yang bersih: di Depot Donggala, UPS dan automatic transfer switch menjaga panel SIS dan panel kontrol proses tetap hidup saat sumber listrik berpindah.
- CPU
- Menjalankan program, menyimpan memori, melaporkan diagnostik
- Catu daya
- Mengaliri rak dan sering juga rangkaian 24 VDC lapangan
- I/O digital
- Sinyal on/off: switch, kontak, solenoid, lampu
- I/O analog
- Pengukuran seperti tekanan atau level 4-20 mA
- Komunikasi
- Ethernet, RS-485, fieldbus, jalur remote I/O
- Terminal dan relay
- Sambungan bersekering antara modul dan kabel lapangan
Pemrograman
Bahasa pemrograman PLC menurut IEC 61131-3
Program PLC ditulis dengan sekumpulan kecil bahasa standar, sehingga engineer yang terbiasa dengan satu merek bisa membaca merek lain. Standarnya adalah IEC 61131-3, yang edisi keempatnya terbit pada Mei 2025.
Abstrak IEC menyebut Structured Text (ST), bahasa teks yang mirip Pascal; Ladder Diagram (LD), yang tampilannya seperti gambar rangkaian relay; Function Block Diagram (FBD), yang menyambungkan blok-blok fungsi; dan Sequential Function Chart (SFC), yang menyusun program menjadi langkah dan transisi. Program lama kadang masih memakai Instruction List, bahasa teks dari edisi sebelumnya.
Setiap vendor menerapkan bahasa-bahasa ini di software engineering masing-masing, jadi program tidak bisa dipindah antarmerek tanpa konversi dan pengujian. Contoh di samping menunjukkan izin start pompa dalam ST.
Program yang baik harus benar sekaligus mudah dibaca orang berikutnya. Nama tag yang konsisten, komentar di setiap interlock, dan satu rutin untuk satu peralatan akan mempercepat troubleshooting bertahun-tahun kemudian, ketika engineer yang menulisnya sudah tidak ada di lokasi.
(* Example only: pump start permissive in Structured Text *)
Permissive := SuctionValveOpen
              AND NOT TankLevelLowLow
              AND NOT VsdFault
              AND RemoteSelected;

IF StartCmd AND Permissive THEN
    PumpRun := TRUE;
ELSIF StopCmd OR NOT Permissive THEN
    PumpRun := FALSE;
END_IF;Jenis
Jenis-jenis PLC: kompak, modular, dan safety
PLC hadir dalam beberapa bentuk fisik, dan pilihan yang tepat bergantung pada jumlah sinyal proses dan tingkat kekritisannya.
PLC kompak menggabungkan CPU, catu daya, dan sejumlah I/O tetap dalam satu rumah, dengan beberapa modul ekspansi. PLC modular memasang setiap fungsi sebagai kartu terpisah di rak, sehingga I/O dan komunikasi bisa ditambah dan kartu yang rusak bisa diganti. Untuk fungsi instrumentasi keselamatan, tersedia PLC safety yang dibuat dan disertifikasi khusus untuk keperluan itu, seperti emergency shutdown, dengan pemrosesan redundan dan uji diri yang lebih lengkap. Tabel berikut membandingkannya.
Sistem yang kritis juga bisa memakai dua CPU berpasangan secara redundan, sehingga satu CPU mengambil alih jika yang lain gagal. Sistem pemantauan switchgear 6 kV dan 20 kV di Petrokimia Gresik, misalnya, memakai dua pengendali ABB AC 800F yang redundan. Redundansi hanya berguna jika keduanya diuji: CPU cadangan yang tidak pernah dicoba mengambil alih bisa saja menyimpan kerusakan yang tidak terlihat.
| Kriteria | PLC kompak | PLC modular | PLC safety |
|---|---|---|---|
| Bentuk | Satu rumah, ekspansi terbatas | Rak dengan kartu terpisah | Modular, dengan pemrosesan redundan |
| Pemakaian umum | Satu mesin, set pompa, atau skid | Satu area proses atau bagian plant | Emergency shutdown dan fungsi proteksi |
| Perubahan dan perbaikan | Sederhana, sering diganti satu unit | Ganti satu kartu, tambah I/O | Di bawah kontrol perubahan dan pengujian ketat |
| Contoh di catatan Citia | Siemens S7-1200 untuk pompa dan VSD | Sistem Allen-Bradley dan ABB AC500 | Panel SIS dengan UPS di Donggala |
Dari lapangan
Contoh PLC di terminal BBM dan plant
Di terminal BBM Indonesia, PLC paling sering menjalankan pompa, valve, dan sambungan ke sistem tank gauging serta metering. Pekerjaannya jarang berupa pemasangan baru; lebih sering pemulihan, penggantian modul, atau pemisahan logika dari sistem lama. Contoh berikut berasal dari catatan proyek Citia.
- Di Integrated Terminal Pertamina Bitung, unit VSD dan transmitter tekanan yang rusak diganti, lalu sistem pompa dihubungkan lewat fiber optic ke HMI AVEVA InTouch di ruang kontrol. Lihat pemulihan PLC pompa Bitung.
- Di Fuel Terminal Cikampek, digital output Allen-Bradley yang rusak ditelusuri lewat pemeriksaan wiring dan fungsi I/O, lalu diganti bersama gateway Moxa NPort 5160 untuk pembacaan meter. Lihat pekerjaan modul output Allen-Bradley.
- Pada sistem pompa distribusi, logika pompa dan VSD dipindahkan dari PLC Allen-Bradley pusat ke panel khusus dengan Siemens S7-1200, sementara tag dan grafik di SCADA Vijeo Citect v7 diperbarui. Lihat optimasi sistem VSD.
Otomasi pompa juga mencakup pengelolaan jam operasi agar keausan terbagi rata antara pompa utama dan cadangan. Buletin otomasi pompa berbasis PLC menjelaskan pendekatan tersebut.
Memilih
PLC, SCADA, dan memilih pengendali yang tepat
PLC mengendalikan, SCADA mengawasi. Sebagian besar plant membutuhkan keduanya, dan pertanyaannya adalah bagaimana membagi tugas di antara keduanya.
Letakkan logika cepat, interlock, dan semua fungsi yang harus tetap berjalan tanpa jaringan di PLC. Letakkan gambaran umum, histori, laporan, dan perintah operator di SCADA. Jika plant berkembang menjadi proses kontinu yang besar dengan banyak loop, DCS bisa lebih cocok; perbedaannya dijabarkan di beda PLC, DCS, SCADA, dan HMI.
Pilihan merek biasanya mengikuti sistem yang sudah terpasang, spare part yang tersedia di lokasi, dan dukungan teknis setempat. Lokasi dengan beberapa merek tetap bisa berjalan baik jika jaringan dan konfigurasi SCADA dikerjakan dengan cermat. Setelah PLC berjalan, tugas berikutnya adalah menjaga kesehatannya dan kemampuan pemulihannya: lihat langkah troubleshooting PLC yang aman dan backup yang benar-benar bisa dipulihkan.
Istilah yang perlu diketahui
- CPU
- Modul prosesor yang menjalankan program PLC dan menyimpan memorinya.
- I/O
- Input dan output: sinyal yang dibaca PLC dari lapangan dan dikirim ke lapangan.
- Input digital
- Sinyal on/off, misalnya limit switch atau kontak pompa jalan.
- Input analog
- Pengukuran kontinu, biasanya sinyal 4-20 mA dari transmitter.
- Waktu scan
- Waktu yang dibutuhkan PLC untuk satu kali membaca input, menjalankan program, dan menulis output.
- Ladder diagram
- Bahasa PLC grafis yang digambar seperti rangkaian relay di antara dua rel daya.
- Interlock
- Logika yang memblokir suatu tindakan selama kondisinya tidak aman.
- Remote I/O
- Modul I/O yang dipasang dekat peralatan dan terhubung ke CPU lewat kabel jaringan.
Pertanyaan yang sering diajukan
PLC adalah singkatan dari apa?
PLC adalah singkatan dari programmable logic controller. Di industri, istilah ini berarti pengendali tangguh yang menjalankan logika mesin dan proses, bukan product life cycle atau arti lain dari singkatan yang sama.
Bahasa pemrograman PLC apa saja?
Bahasa pemrograman PLC mengikuti IEC 61131-3: Ladder Diagram, Function Block Diagram, Structured Text, dan Sequential Function Chart. Program lama kadang juga memakai Instruction List. Setiap vendor menerapkannya di software masing-masing dengan detail yang berbeda.
Apa beda PLC dan mikrokontroler?
PLC adalah produk industri yang sudah jadi, sedangkan mikrokontroler adalah chip yang masih membutuhkan papan rangkaian, catu daya, proteksi, dan firmware. PLC dilengkapi I/O berstandar industri, diagnostik, dukungan vendor, dan bahasa standar, karena itu plant memakainya untuk mengendalikan peralatan.
Merek PLC apa yang umum di Indonesia?
PLC Allen-Bradley, Siemens, dan ABB sering muncul di catatan proyek Citia di terminal dan plant Indonesia. Merek terbaik untuk suatu lokasi biasanya yang sesuai dengan sistem terpasang, ketersediaan spare part, dan dukungan teknis setempat.
Apakah PLC sama dengan SCADA?
Tidak, PLC mengendalikan peralatan secara langsung, sedangkan SCADA mengawasi banyak pengendali dari ruang kontrol. SCADA membaca data dari PLC, menampilkannya ke operator, menyimpan histori, dan mengirim perintah kembali ke PLC.
Mengapa panel PLC perlu UPS?
Panel PLC perlu UPS agar pengendali tetap berjalan saat listrik terputus sebentar atau saat sumber daya berpindah. Tanpa UPS, penurunan tegangan singkat bisa menghentikan CPU, mematikan output, dan memutus komunikasi dengan SCADA di saat yang paling tidak tepat.
Sumber dan bacaan lanjutan
- IEC 61131-3:2025, Programmable controllers, Part 3: Programming languages (tab baru)
- PLCopen Standards (IEC 61131-3) (tab baru)
- NIST SP 800-82 Rev. 3: Guide to Operational Technology (OT) Security (tab baru)
- ABB PLC troubleshooting (tab baru)
- VSD system optimization (tab baru)
- PLC-based pump automation for fuel terminals (tab baru)
- Cover photo by DWI, CC BY-SA 3.0 (cropped and colour graded) (tab baru)
Langkah berikutnya
Siapkan pembahasan teknis untuk fasilitas Anda.
Bawa daftar perangkat, diagram, dan gejala yang Anda miliki. Tim Citia membantu memetakan langkah berikutnya.
Produk dan solusi terkait
- PengetahuanTroubleshooting PLC: langkah aman dari gejala sampai perbaikanAmankan proses, simpan program yang berjalan, lalu periksa catu daya, CPU, I/O, wiring, komunikasi, dan logika secara berurutan. Tabel gejala dan kasus lapangan.
- PengetahuanBeda PLC, DCS, SCADA, dan HMI: fungsi masing-masing dan kapan dipakaiPLC dan DCS menjalankan logika kontrol, SCADA mengawasi banyak pengendali, dan HMI adalah layar operator. Tabel perbandingan, posisi di plant, dan cara memilih.
- PengetahuanSinyal 4-20 mA dan HART: cara instrumen mengirim dataLoop 4-20 mA mengirim hasil ukur sebagai arus; HART menambah data digital di kabel yang sama. Cara kerja loop, konversi mA ke nilai ukur, dan cara membaca gangguan.
- ProyekTroubleshooting PLC ABBTroubleshooting dan pemulihan SCADA elektrikal di PT Bio Farma, Bandung. Sistem berjalan pada PLC ABB AC500 dan memantau distribusi listrik di gedung, gardu, power house dan generator di lokasi.
- ProyekPertamina IT Bitung: normalisasi VSD pompa dan SCADANormalisasi sistem pompa VSD di Integrated Terminal Bitung: unit VSD dan pressure transmitter baru, kabel fiber optic, dan SCADA AVEVA InTouch.
- ProyekPengadaan I/O Digital Output Allen Bradley PLC dan Converter MoxaTroubleshooting dan penggantian digital output PLC Allen-Bradley serta gateway meter reading Moxa NPort 5160 di TBBM Cikampek.
- ProyekOptimalisasi Sistem VSDCitia menormalisasi operasi pompa distribusi dan VSD pada 2022 dengan memisahkan kontrolnya dari PLC Allen-Bradley terpusat ke panel khusus Siemens S7-1200.
- NewsOtomasi Pompa Berbasis PLC untuk Operasi Terminal BBMMembahas pemantauan pompa, kontrol otomatis, dan pengelolaan jam operasi pompa berbasis PLC pada terminal distribusi BBM.
- PengetahuanAssessment PLC/SCADA: mulai dari gejala, topology, dan backupPisahkan perangkat, komunikasi, aplikasi dan proses operasi sebelum memutuskan penggantian.